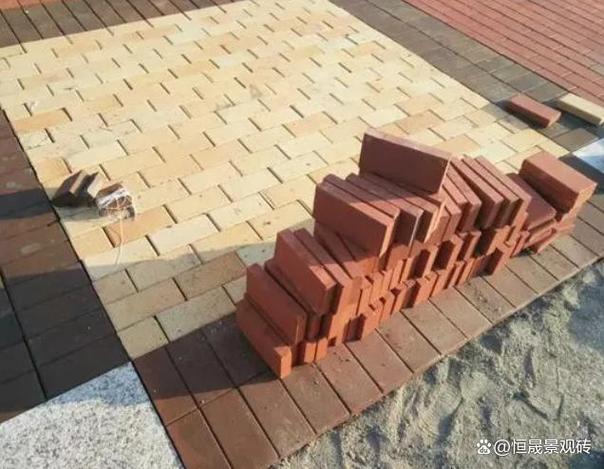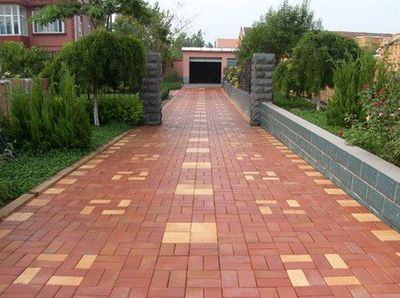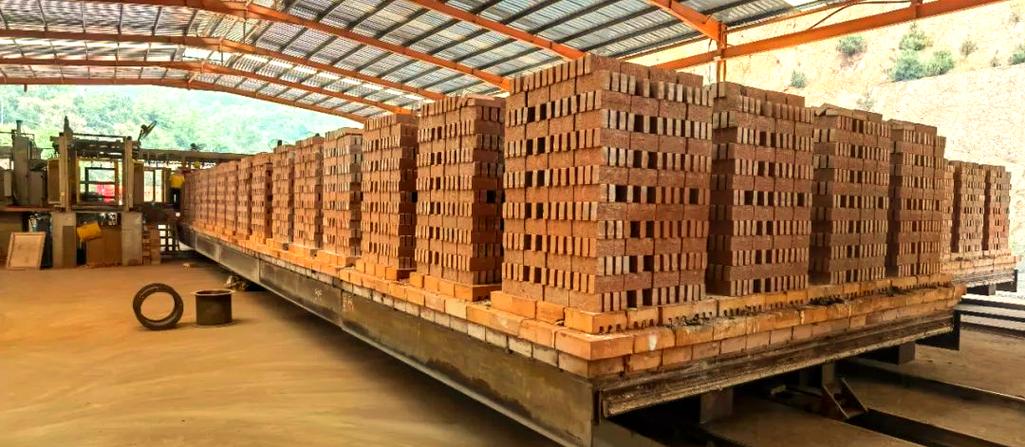
在墙体材料革新的浪潮中,利用煤矸石、页岩、粘土等原料生产实心砖,依然是许多地区建材供应的主力。而围绕“真空挤出砖机”“煤矸石页岩实心砖制砖设备”“粘土红土液压制砖瓦机”以及“煤矸石烧结砖”等关键词,折射出的是一条从原料处理到成型、从设备选型到烧成工艺的完整技术链条。本文将围绕这些设备类型与工艺路线展开解析,为打算进入或升级制砖生产线的投资者提供参考。
一、真空挤出砖机:煤矸石页岩实心砖的主力装备
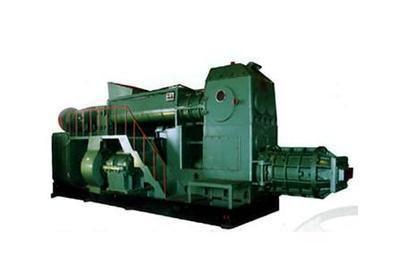
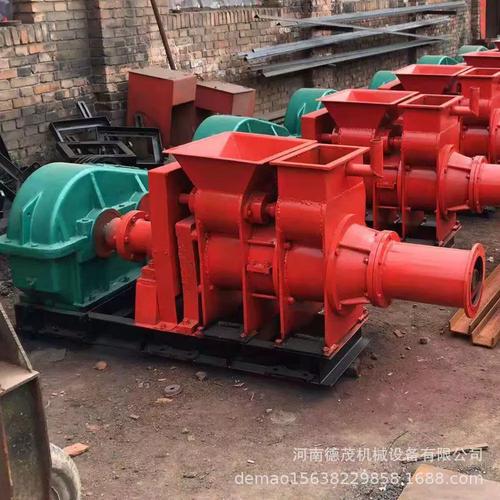
真空挤出砖机是目前生产煤矸石页岩实心砖最常用的成型设备。其核心原理是:原料经加水搅拌、陈化后,进入挤出机料腔,在真空负压环境下排除泥料中的空气,再通过螺旋绞刀推送,经机头与模具挤出连续致密的砖坯条,最后由切条切坯机定长切割。
针对煤矸石页岩原料,真空挤出的优势十分明显。煤矸石硬度较高、塑性指数偏低,页岩同样属于硬质原料,二者混合后需要较高的成型压力与良好的排气效果,否则砖坯容易出现分层、裂纹。真空挤出机通过抽真空处理,使泥料密实度提升,砖坯强度更高,干燥和焙烧中的废品率明显下降。常用的真空挤出机规格从350型到750型不等,投资者应根据日产规模、砖型断面尺寸和原料塑性合理选型,而非盲目追求大机型。
二、液压制砖瓦机:粘土红土成型的另一条路径
与螺旋挤出的连续成型不同,液压制砖瓦机采用模压成型方式,适合粘土、红土等塑性较好或需要高压力成型的原料。液压砖机通过油缸推动模具对拌合料施加高压,压制成型后再脱模,可生产实心砖、异型砖乃至瓦坯。
液压成型的优点在于单块砖坯尺寸精度高、密实度大、初始强度好,对原料含水率的宽容度也相对较宽。但从生产效率看,液压机多为间歇式作业,单机产能通常低于同规格真空挤出机,更适合中小规模生产线或对砖型有特殊要求的场景。需要提醒的是,所谓“液压制砖瓦机”生产实心砖时,若后续采用烧结工艺,砖坯的干燥收缩与烧成收缩需与模具尺寸匹配,否则成品尺寸偏差会偏大。
三、煤矸石烧结砖:成型只是第一步,烧成决定品质
无论选用真空挤出还是液压成型,煤矸石烧结砖的最终品质很大程度上取决于焙烧环节。煤矸石本身含有一定发热量,可作为内燃料使用,这是煤矸石烧结砖的重要经济优势。但内燃比例必须与窑炉类型、砖坯厚度和升温曲线匹配:内掺热量过高易导致过烧、变形甚至爆裂;过低则外投煤增加,失去节能意义。
实践中,隧道窑是煤矸石烧结砖的主流烧成设备,配合人工干燥室或室式干燥室使用。原料配方上,煤矸石与页岩的配比、细度、陈化时间都直接影响挤出质量与烧成制度。合理的工艺设计应当先做原料塑性指数与发热量检测,再确定设备型号与窑炉参数,避免“先买设备后凑工艺”的被动局面。
四、设备选型的务实建议
若以煤矸石页岩实心砖为产品定位,年产规模在中大型以上,真空挤出砖机配合隧道窑是较为成熟的选择,投资重点应放在原料粉碎细化、陈化均化和挤出真空度保障上;若原料以粘土红土为主、规模中等或产品类型多样,液压制砖瓦机可以提供灵活的成型方案。两种路线并不矛盾,部分企业甚至采用挤出为主、液压补充的生产组合。
最终选型应把握三条基本原则:一是原料适配优先,先测原料再定设备;二是产能匹配,避免前端挤出与后端烧成能力脱节;三是关注全流程,制砖设备只是起点,干燥与焙烧环节的投入同样决定项目成败。围绕煤矸石烧结砖与实心砖制砖设备的投资,本质上是对原料、装备与工艺系统匹配度的考验,理性选型比追逐单机参数更有价值。